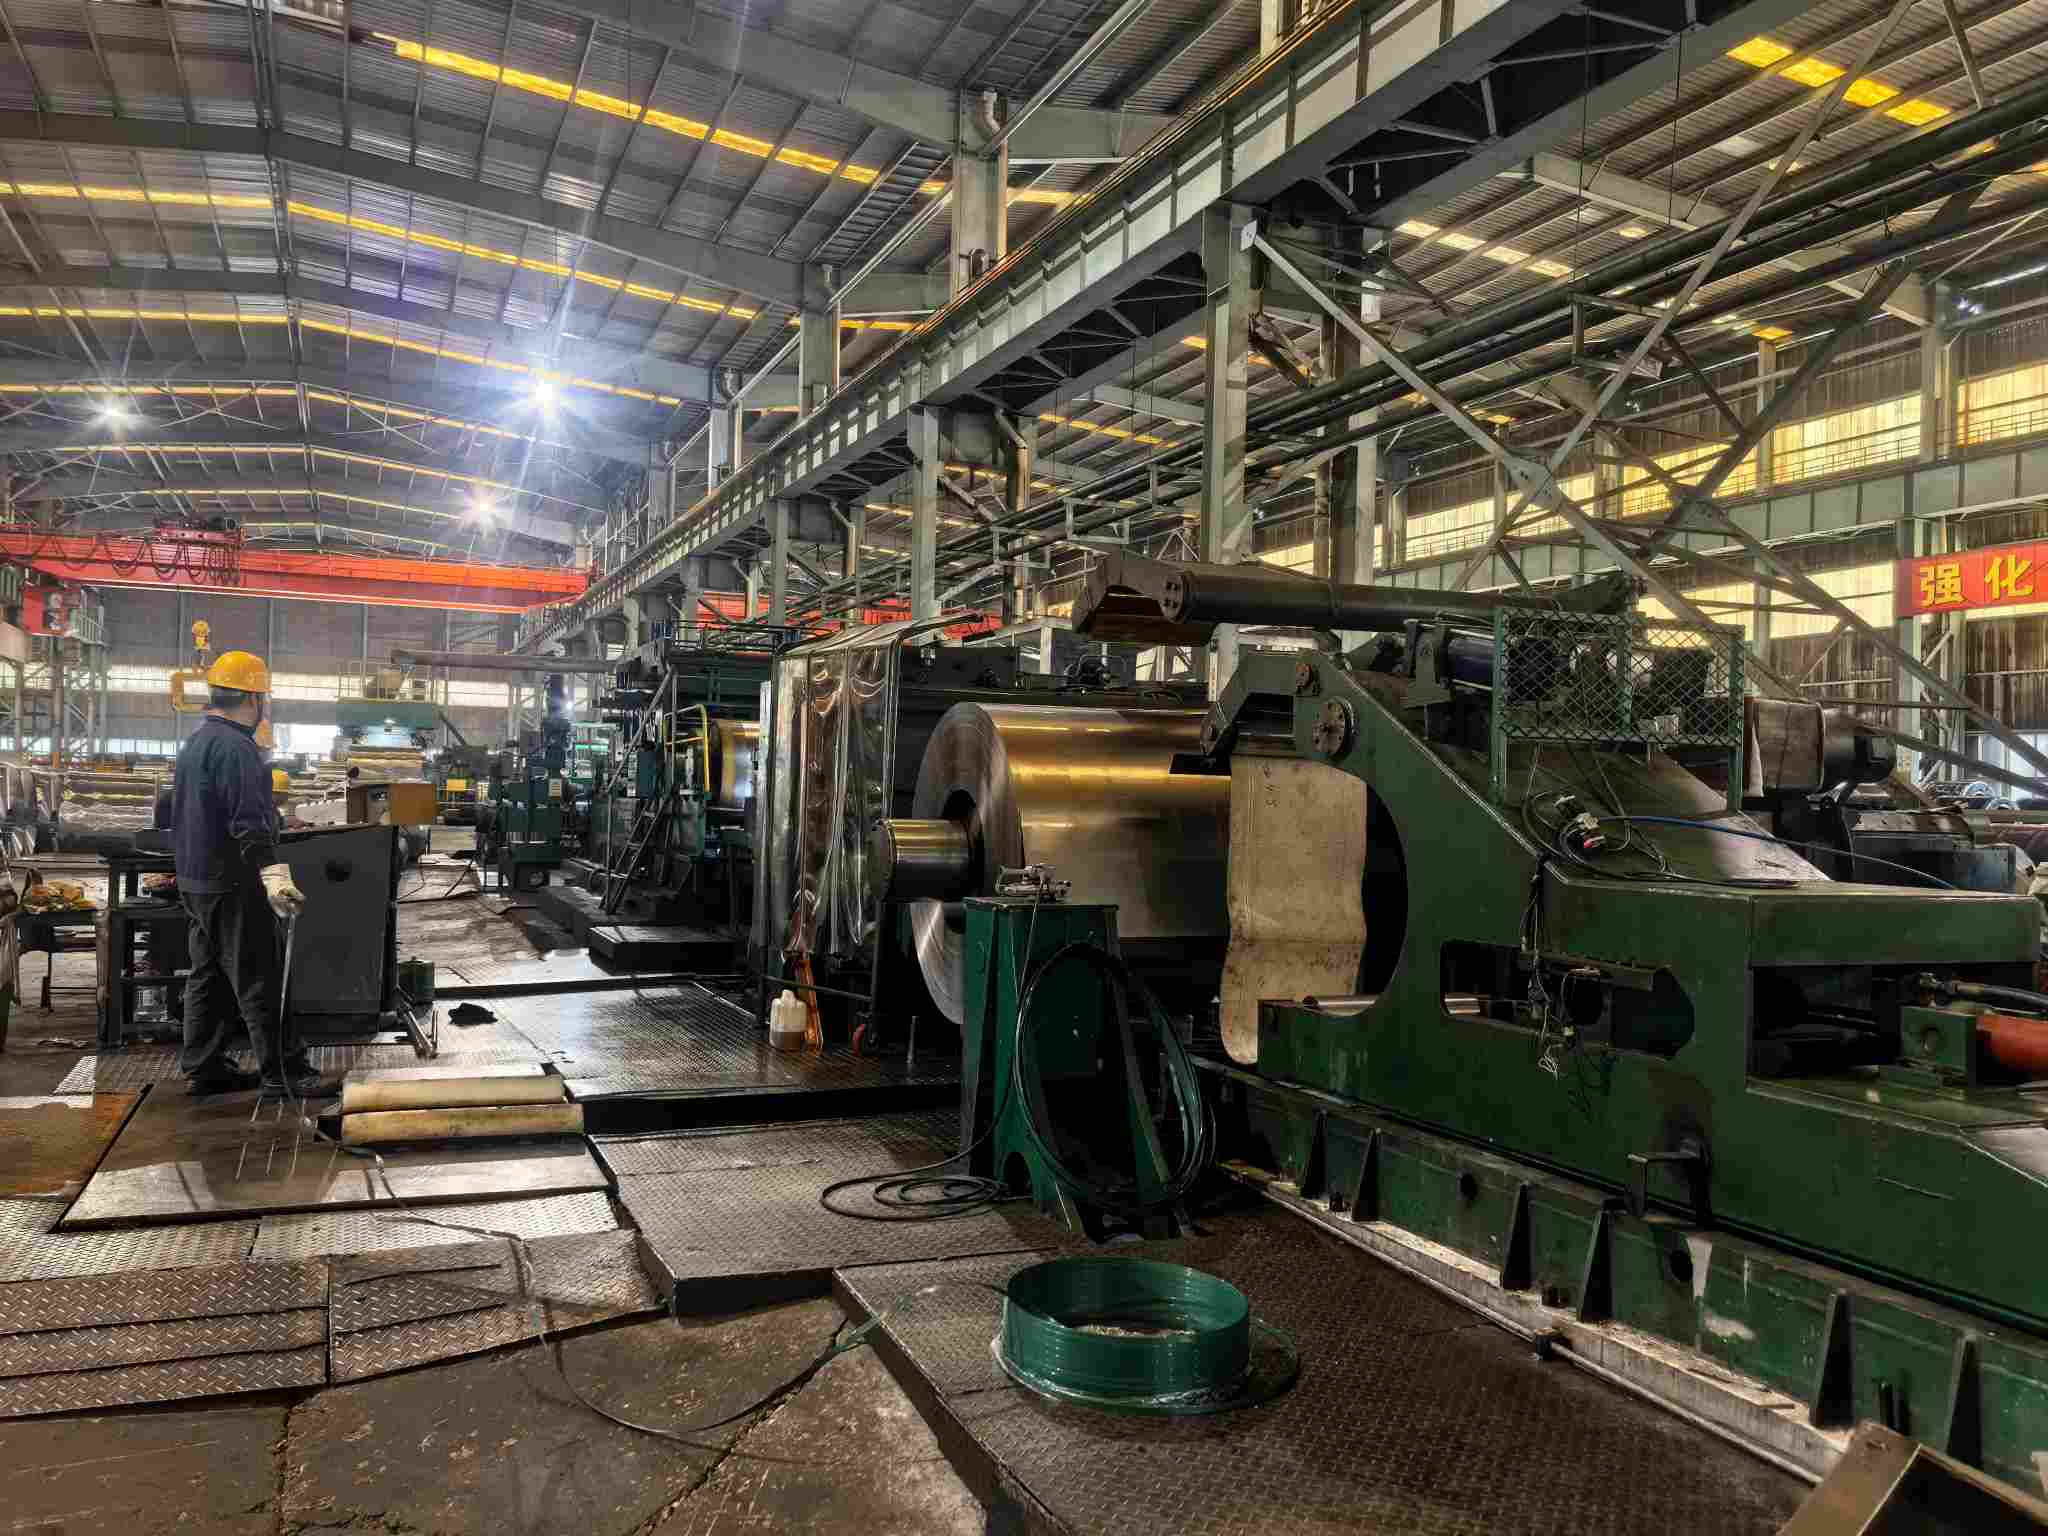
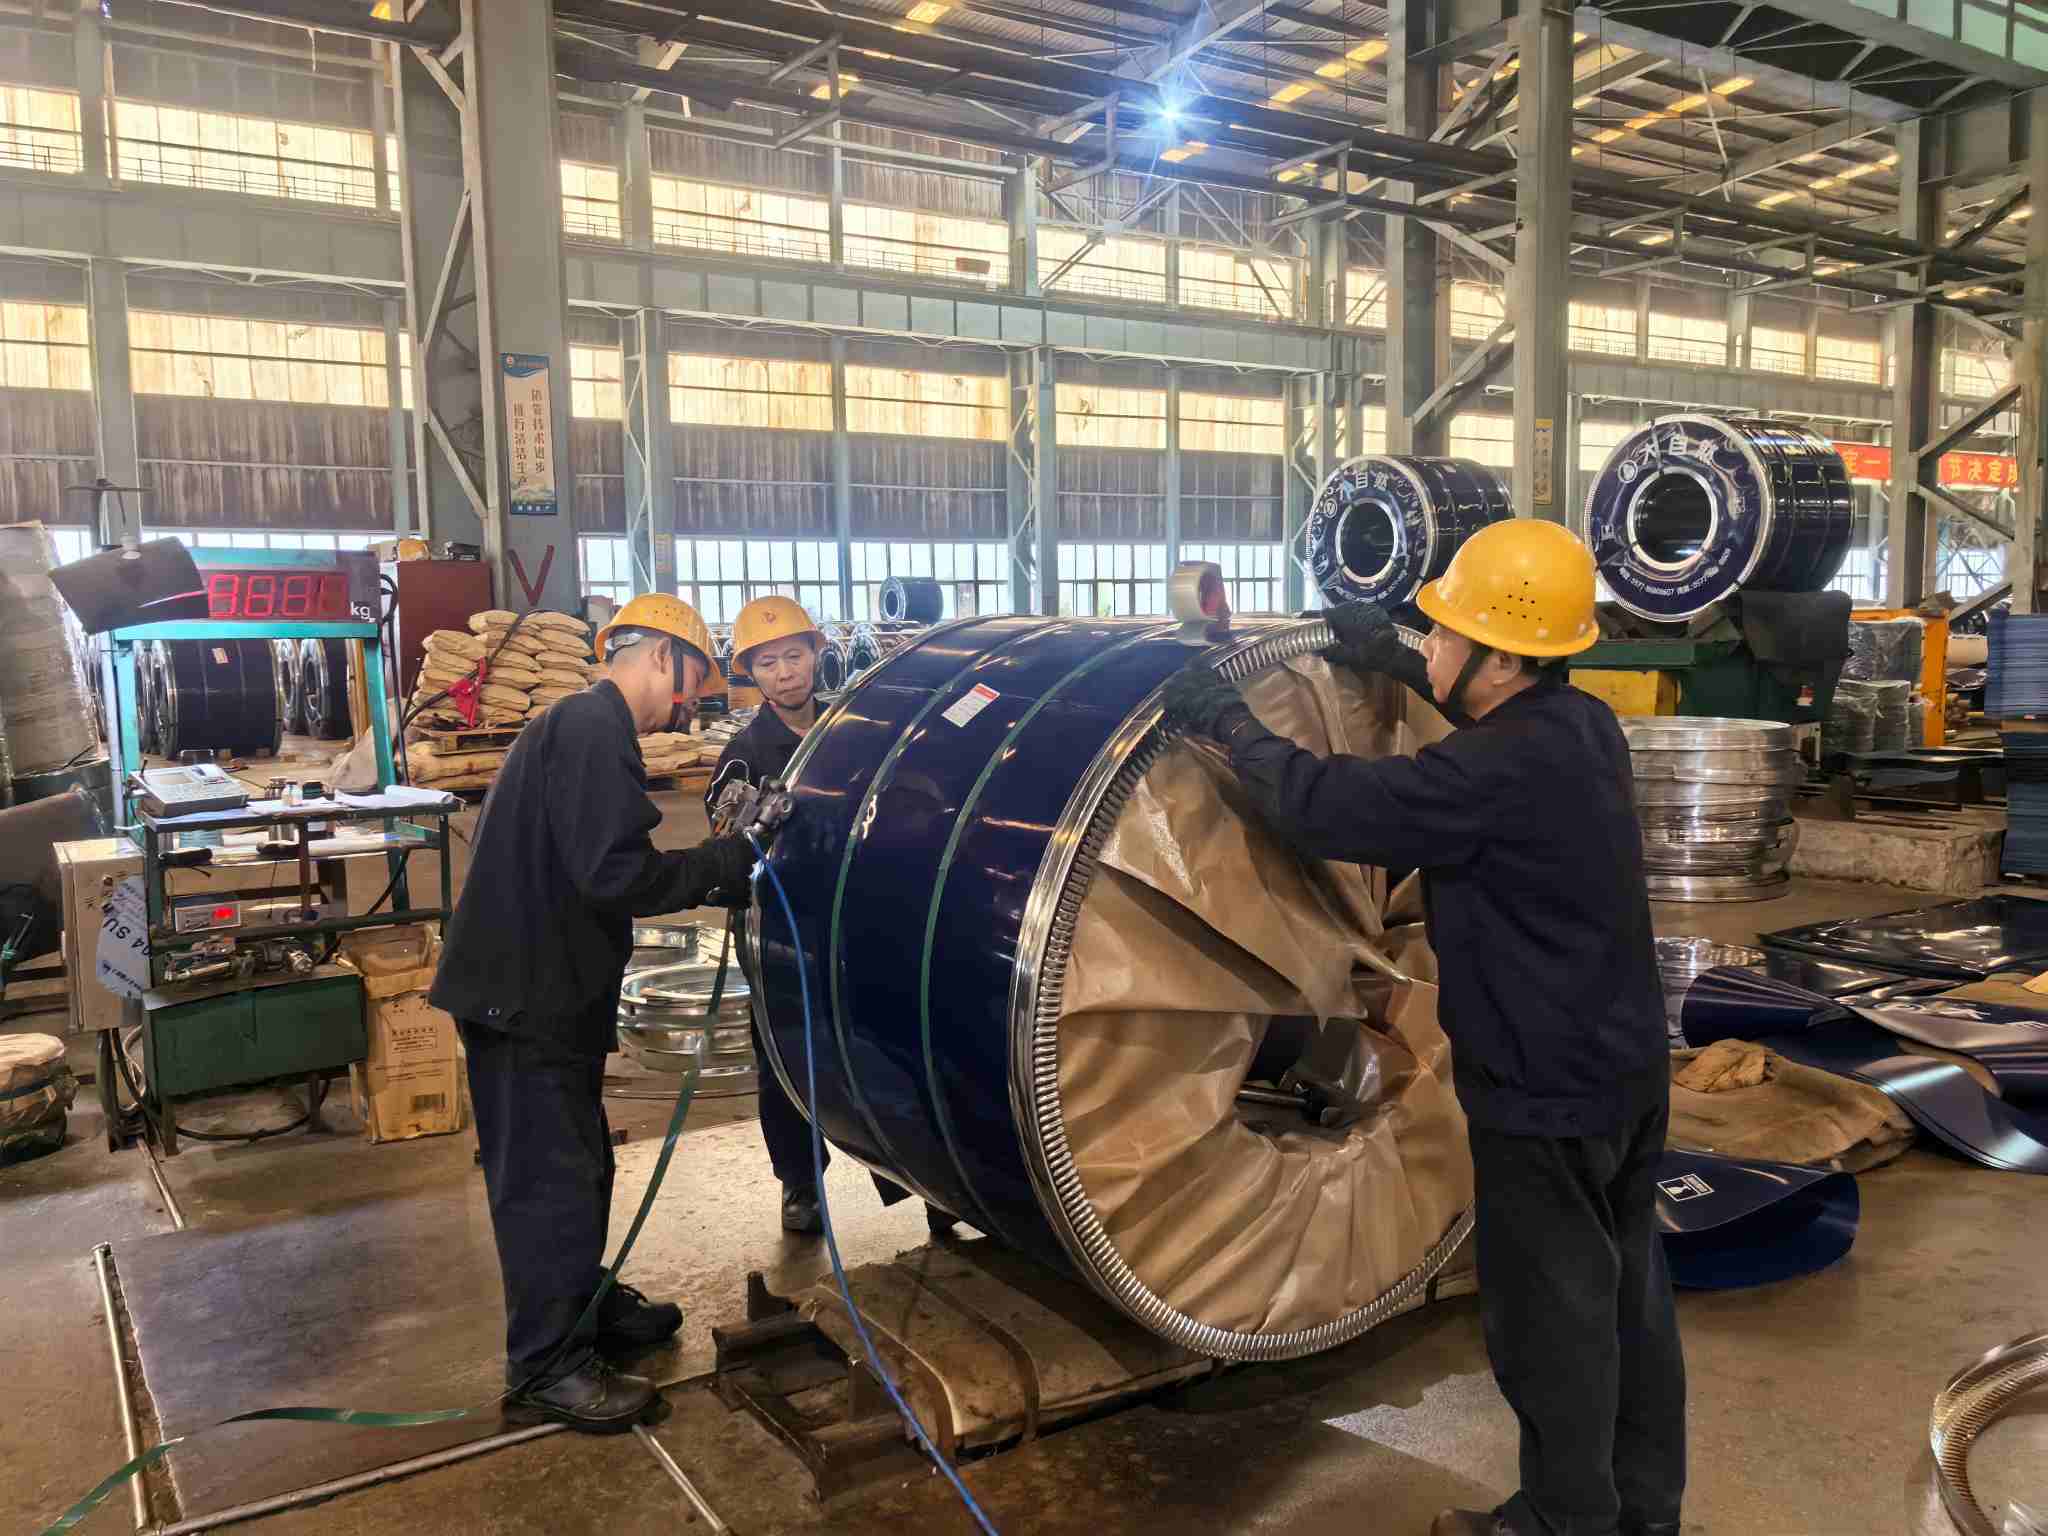
NatureSteel hidegen hengerelt tekercsekszéles körben használják a háztartási készülékekben, az autóiparban és a hardverbélyegző iparban. A fő különbség a melegen hengerelt tekercsektől a lemez felületében rejlik: a melegen hengerelt szalagok vízkővel, érdes felülettel és nagy mérettűréssel rendelkeznek; A hidegen hengerelt szalagok szobahőmérsékleten többmenetes hengerlésen esnek át, így tiszta, sima felületeket és pontos méreteket biztosítanak.
A felületi hibák kritikus veszélyt jelentenek a hidegen hengerelt tekercseknél. A tekercsnyomok, karcolások, sárgás foltok, tekercsblokkolás és egyéb hibák enyhe esetekben a bélyegző alkatrész kilökődését és festékkrátereket, súlyos esetekben pedig a teljes tétel elutasítását eredményezhetik. Egyes hibák a kiszállításkor látens állapotban maradnak, és csak a bélyegzés során jelentkeznek, könnyen felelősségi vitákat váltva ki.
Ez a dokumentum segít a felhasználóknak a hibák azonosításában, a megfelelő gyártási folyamatok nyomon követésében, a minőség szabványok szerinti megítélésében, valamint a megelőző ellenőrzések végrehajtásában a gyártósoroktól a tengeri szállítmányozásig. Referenciaként szolgál a beszerzési személyzet, a minőségellenőrök és az érintett mérnökök számára.
A felület minősége nem pusztán esztétikai szempont; hatásai az egész termelési láncon lefelé terjednek.
Első szakasz: Bélyegzés. A szilánkok (a felületen látható belső zárványok) kiindulási pontként szolgálnak a repedés nyomásához. Az élek mikrorepedései a mélyhúzás során törésekké terjednek. A gyenge síkságú hullámos lapok instabil elhelyezést okoznak a matricák belsejében, és a tűréshatáron kívüli részméretekhez vezetnek.
Második szakasz: Bevonás és galvanizálás. A maradék olaj festékkrátereket és elektroforézis lyukakat okoz. A hengerlési nyomok és karcolások látható foltosodást okoznak a galvanizálás után. Az oxidos árnyalat (sárgás foltok) közvetlenül rontja a tapadást a zománcozásnál és a színezésnél.
Harmadik szakasz: értékesítés utáni. A megjelenés szempontjából kritikus alkatrészeknél, mint például a háztartási készülékek paneljei és az autók belső panelei, a felületi hibák közvetlenül a késztermék megjelenésével kapcsolatos panaszokat okoznak. Ebben a szakaszban a veszteségek egy köteg lapon túl a késztermékek költségeire és a szállítási ütemezésre is kiterjednek.
Ennélfogva konszenzus uralkodik az iparban: az acél minősége és vastagsága határozza meg az alsó teljesítményhatárt a hidegen hengerelt tekercseknél, míg a felületminőség a késztermékek felső határát. A felületi minőség egyértelmű meghatározása a rendelés leadásakor sokkal költséghatékonyabb, mint az utólagos viták.
A hibákat a keletkezésük szerinti gyártási szakasz szerint csoportosítják: a hengerlési folyamat során fellépő hibák, az izzítási és pácolási folyamatok során fellépő hibák, valamint a tárolás és szállítás során fellépő hibák. Ez a besorolás lehetővé teszi a felelős folyamatok közvetlen visszakövetését a hibák észlelésekor.
Minden hiba egységes formátumban van leírva: Megjelenési jellemzők → Okok → Lefelé irányuló hatások → Referencia elfogadási kritériumok.
#### Vastagságeltérés a csík mentén
#### Sárgás festés / Oxid árnyalat
| Disszidál | Felelős folyamat | Tipikus okok | FB fokozatra engedélyezett | FC/FD fokozathoz engedélyezett |
|---|---|---|---|---|
| Élrepedés | Gördülő / bejövő anyag | Túlzott élfeszültség | Nem engedélyezett | Nem engedélyezett |
| Hullámosság | Gördülő | Nem megfelelő tekercskorona / feszítés | Nem megengedett, ha túllépi a tűréshatárt | Nem megengedett, ha túllépi a tűréshatárt |
| Roll Marks | Gördülő | A görgőfelület sérülése / idegen anyag | Kisebb megengedett | Nem engedélyezett |
| Karcolások | Gördülés / hasítás | Idegen anyagok a görgőpályákon | Kisebb megengedett | Nem engedélyezett |
| Vastagságeltérés a csík mentén | Gördülő | AGC szabályozási eltérés | Nem megengedett, ha túllépi a tűréshatárt | Nem megengedett, ha túllépi a tűréshatárt |
| Slivers | Acélgyártás / folyamatos öntés | Zárványok | Nem engedélyezett | Nem engedélyezett |
| Sárgás festés | Lágyítás | Maradék olaj / rossz légkör | Kisebb megengedett | Nem engedélyezett |
| Tekercs blokkolás | Lágyítás | Nem megfelelő hőmérséklet / feszültség | Nem engedélyezett | Nem engedélyezett |
| Túlpácolt gödrök | Pácolás | Ellenőrizhetetlen pácolás | Kisebb megengedett | Nem engedélyezett |
| Lüders vonalak | Anyagi tulajdonság | Termésfennsík / öregedés | Nem hiba, a tárolási időszakra vonatkozó korlátozások hatálya alá tartoznak | Nem hiba, rövidebb tárolási idővel |
| Olajmaradék | Zsírtalanítás / skin-pass | Nem megfelelő zsírtalanítás | Nem engedélyezett | Nem engedélyezett |
| Vízfoltos rozsda | Tárolás és szállítás | Nedvesség / sérült csomagolás | Nem engedélyezett (kivétel a lejárt rozsdamentességi érvényesség esetén) |
Nem engedélyezett |
Oldalsó fény szemrevételezése. A legkritikusabb felület-ellenőrzési technika. Tekerje ki a lapokat méterről méterre, alacsony szögű oldalsó világítás mellett 45 fokon belül. A hullámosság, a gördülési nyomok és a halvány karcolások szembetűnővé válnak oldalsó világítás mellett, miközben számos hiba láthatatlan marad közvetlen elülső megvilágítás mellett – ez gyakori holttér a fogadó felek számára. Adjon elsőbbséget az 50 milliméteres élzónának, ahol gyakran fordul elő élrepedés és sorja.
Tapintható értékelés. Csúsztassa a körmöket a felületi textúrákon: a gördülési nyomok időszakos húzást okoznak; a karcolások folyamatos húzást okoznak. A szilánkok tapintási jellemzői közel állnak a szokásos karcokhoz; Az azonosításhoz a hely (leginkább a tekercsfejeknél/végeknél) és az ezt követő bélyegzési teljesítmény kombinálására van szükség.
Műszer Mérés. Használjon hordozható vastagságmérőket a vastagság mintájára a tekercsfejnél, a tekercs közepén és a tekercs végén a vastagságváltozás ellenőrzéséhez. Használjon egyenes éleket és hézagmérőket a vetemedésméréshez. Ahol elérhető, mérje meg az Ra érdesség értékeket érdességmérővel (az érdesség a felületi minőségek alapvető mutatója, a szabványokban meghatározott vizsgálati eljárások mellett). A vastagságmérő mintavételi pontjainak a teljes szalagszélességet le kell fedniük, nem csak a középső zónát.
Csomagolás és jelölés ellenőrzése. Először ellenőrizze a rozsdamentes csomagolás sértetlenségét és a szállítási jelek olvashatóságát a tartály kinyitásakor (tekercsszám, acélminőség, méretek, felületi minőség, tömeg, gyártási dátum). Szállítás okozta felületi hibákra gyanakodhat a csomagolás sérülése miatt.
1. Ellenőrizze a csomagolást: Ellenőrizze a rozsdamentes papír/fóliák, élvédők, kötőhevederek és acélburkolat sértetlenségét; keresse a víznek kitett nyomokat.
2. Ellenőrizze a jelöléseket: Erősítse meg a tekercs számát, az acélminőséget, a méreteket, a felületi minőséget és a gyártási dátumot, hogy megfeleljenek a beszerzési rendeléseknek és a malomvizsgálati tanúsítványoknak (MTC).
3. Teljes lefedettségű oldalsó fény ellenőrzése: Vizsgálja meg a lapfelületeket méterről méterre 45 fokos oldalfény mellett, az 50 mm-es élzónákra összpontosítva.
4. Véletlenszerű tapintható mintavétel: Húzza a körmét három véletlenszerű helyen, hogy megkülönböztesse a gördülési nyomokat, karcolásokat és szilánkokat.
5. Vastagság helyszíni ellenőrzése: Végezzen méréseket a tekercsfejen, a tekercs közepén és a tekercs végén, és rögzítse a vastagság változását a szalag hossza mentén.
6. Vetedésmérés: Mérje meg a szabad állapotú vetemedést egy egyméteres lapszegmensen.
7. Dokumentáció és mintavétel: Fényképezze le a hibás területeket skálahivatkozásokkal, és őrizze meg a 300 milliméteres hibás mintaszegmenseket a felelősség értékeléséhez.
8. Fokozatú kereszthivatkozás: Hasonlítsa össze a megfigyeléseket a IV. fejezetben található felületi osztályzatokkal, és vonjon le következtetéseket: Elfogadás / Feltételes elfogadás / Elutasítás.
Az előző szakaszok a hibaazonosítással foglalkoztak az esemény utáni kezeléshez. Ez a fejezet a gyári oldali megelőző vezérléseket ismerteti. A felületi hibák alapvetően folyamatból eredő problémák. A hibaazonosítás a továbbfelhasználók feladata, míg a hibamegelőzés a gyártósoroké.
Pácolás szakasz: Ötlépcsős pácolás plusz elektrolitikus zsírtalanítás. A hidegen hengerelt felületek tisztaságának előfeltétele a vízkő teljes eltávolítása. A túlpácolás gödröket eredményez; alulpácolt levelek benyomott pikkely. Az elektrolitikus zsírtalanítás csökkenti a sárgás foltokhoz és festékkráterekhez közvetlenül kapcsolódó maradék olaj kockázatát.
Hengerelő rész: Hat magas irányváltó malom digitális vezérlőrendszerekkel. A zárt hurkú lemezalak-szabályozás és a precíz áteresztőképesség-kiosztás szabályozza a hullámosságot, az élrepedést és a hosszirányú vastagság-eltérést. A Siemens és az ABB numerikus vezérlőrendszerei ±0,03 mm-es vastagságtűrést biztosítanak, és megfelelnek az EN10131 szerinti speciális pontossági osztálynak. A minimális hengerlési vastagság eléri a 0,15 mm-t. A tekercsfelületeket ütemezett ellenőrzésnek vetik alá, hogy észleljék a tekercsfelület sérüléseit és az idegen anyagokat, mielőtt a nyomat a lapokra kerül. A gördülési nyomok olyan hibák, amelyeket a tekercsellenőrzési rutinok révén könnyen ki lehet küszöbölni.
Lágyító szakasz: Fényes hidrogén izzítás. A hidrogénben gazdag védőatmoszféra megakadályozza a felület oxidációját és a sárgás elszíneződést, megszüntetve az oxidos árnyalatot a forrásnál. Az izzítási hőmérsékletek és a tekercsfeszültségek a tekercs súlya és a lemez alakja szerint vannak szegmentálva, hogy elkerüljék a tekercs eltömődését.
Skin-Pass szakasz: Szabályozott megnyúlás 0,5% és 1,5% között. A skin-pass rolling ezen a tartományon belül megszünteti a hozamplatókat és javítja a lemez alakját. Az elégtelen bőr-megnyúlás nem képes elnyomni a Lüders-vonalakat; a túlzott megnyúlás rontja a lemez alakját és csökkenti a felületi érdességeket. Ezeknek a paramétereknek a kiegyensúlyozása a skin-pass folyamat alapvető követelménye.
Befejező és csomagolás rész: Sorjamentes hasítás és tengeri áruszállításra orientált csomagolás. A hasítási műveletek szabályozzák a sorja magasságát, hogy megakadályozzák az élvonalbeli karcolásokat. A kész tekercseket VCI illékony korróziógátló fóliával burkolják, élvédőkkel látják el, acélhevederekkel rögzítik, és nedvességálló kezelést kapnak a magas sótartalmú, magas páratartalmú tengeri szállításhoz. A vízfoltos rozsdával kapcsolatos legtöbb kikötői érkezési vita elkerülhető robusztus csomagolással.
Ellenőrző rész: Háromszintű ellenőrző kapuk. Bejövő melegen hengerelt tekercs ellenőrzése; folyamat közbeni ellenőrzés pácolás, izzítás és hengerlés után; szállítás előtti ellenőrzés, amely egyesíti a felületi mintavételt és a méretmérést. A mintaszegmenseket és a vizsgálati feljegyzéseket minden tételnél megőrzik, és a malomvizsgálati tanúsítványok (MTC) kísérik a szállításokat. Bármely minőségi incidens konkrét folyamatokra és gyártási időablakokra vezethető vissza, ami szilárd bizonyítékot szolgáltat a felelősség értékeléséhez.
Röviden: a felületi hibákat nem „ellenőrzéssel tárják fel”. Ezek vagy "gyártottak", vagy "megakadályozottak". Az ellenőrzés a folyamat teljesítményét ellenőrzi, nem pedig végső biztonsági hálóként működik.
A hidegen hengerelt tekercs felületi hibáinak azonosítása a folyamatismeret, a szabványok és a helyszíni tapasztalat kombinációján alapul. Ez a dokumentum többféle hibatípust, átvételi ellenőrző listákat és felelősségértékelési keretrendszereket állít össze az ellenőrzések során. A NatureSteel kiterjedt hideghengerlési szakértelemmel rendelkezik, és teljes körű felületminőség-ellenőrzést hajt végre. A VCI rozsdamentes csomagolás stabilizálja a tekercsviszonyokat a tengeri szállítás során. Acélminőségű specifikációk (pl. DC01, SPCC), felületi minőséggel kapcsolatos konzultáció vagy árajánlatkérés esetén forduljon bizalommallépjen kapcsolatba velünk.
Cím:No. 696, Binhai 12th RoadBinhai Industrial Park, Wenzhou Economic & Technological Development ZoneWenzhou, Zhejiang Province, P.R.China
Copyright © 2026 Nature Steel Group Co., Ltd. Minden jog fenntartva. Links| Sitemap| RSS| XML| Adatvédelmi szabályzat